Athena Engineering S.r.l.
Nybörjare

Hur man väljer rätt mekanisk tätning

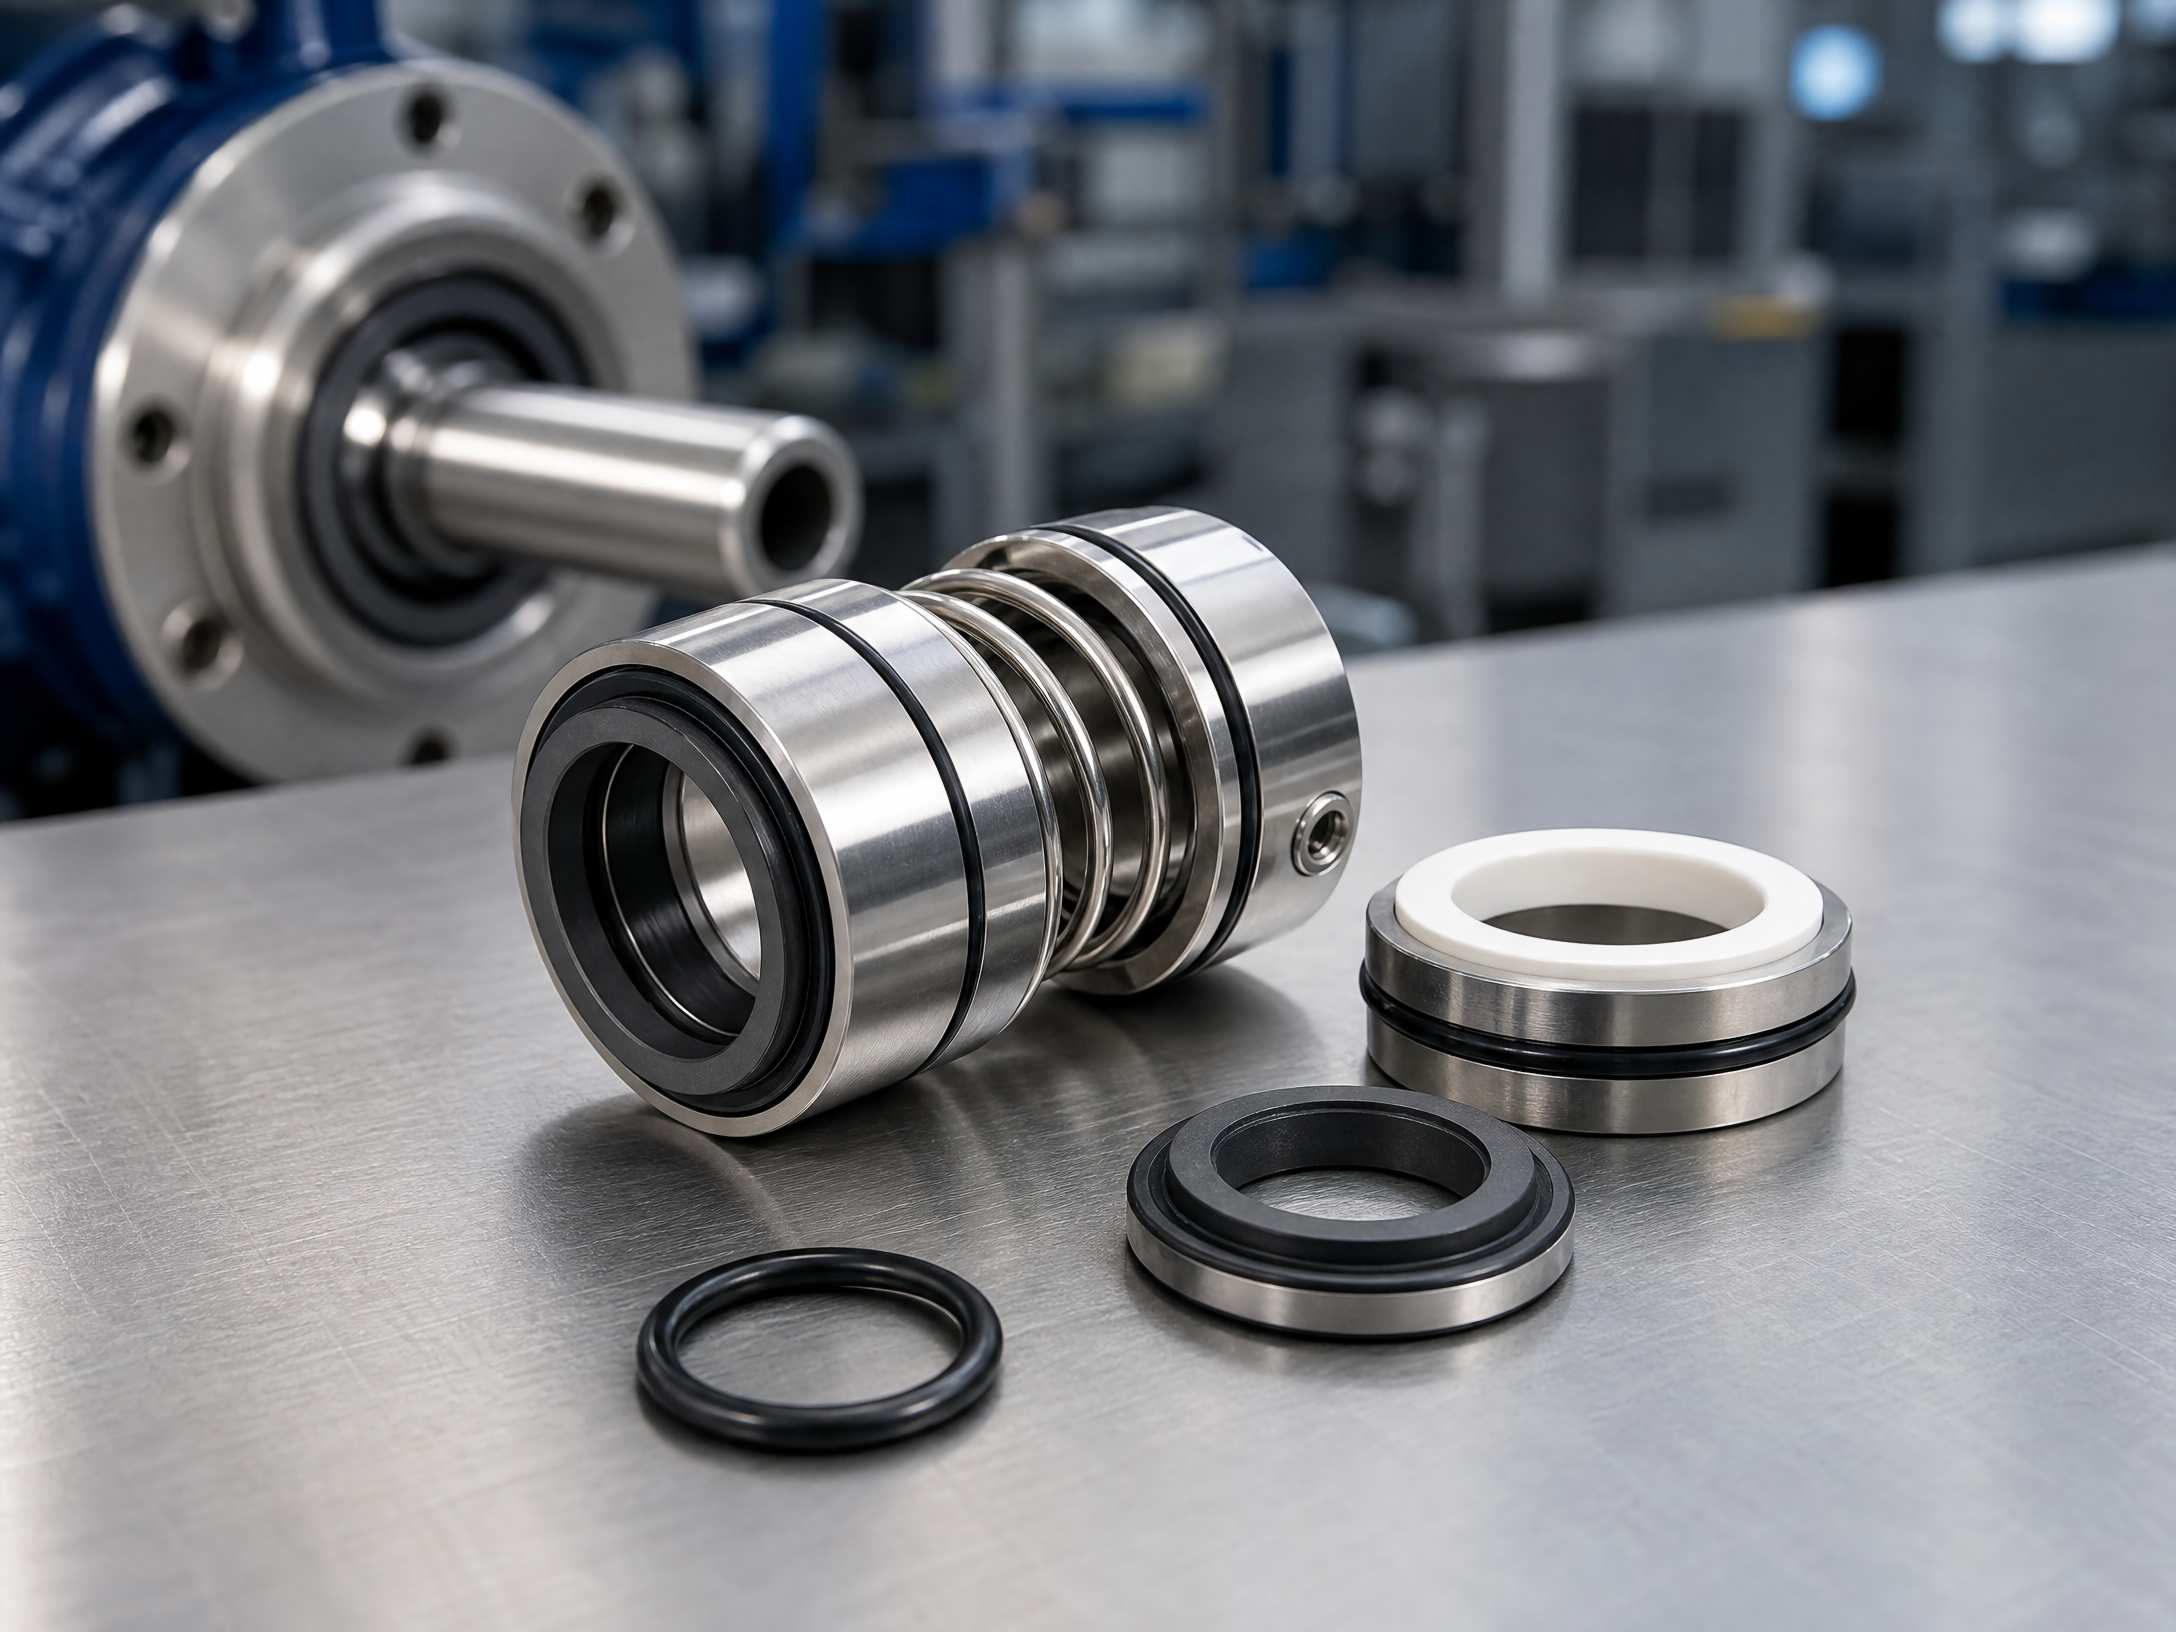
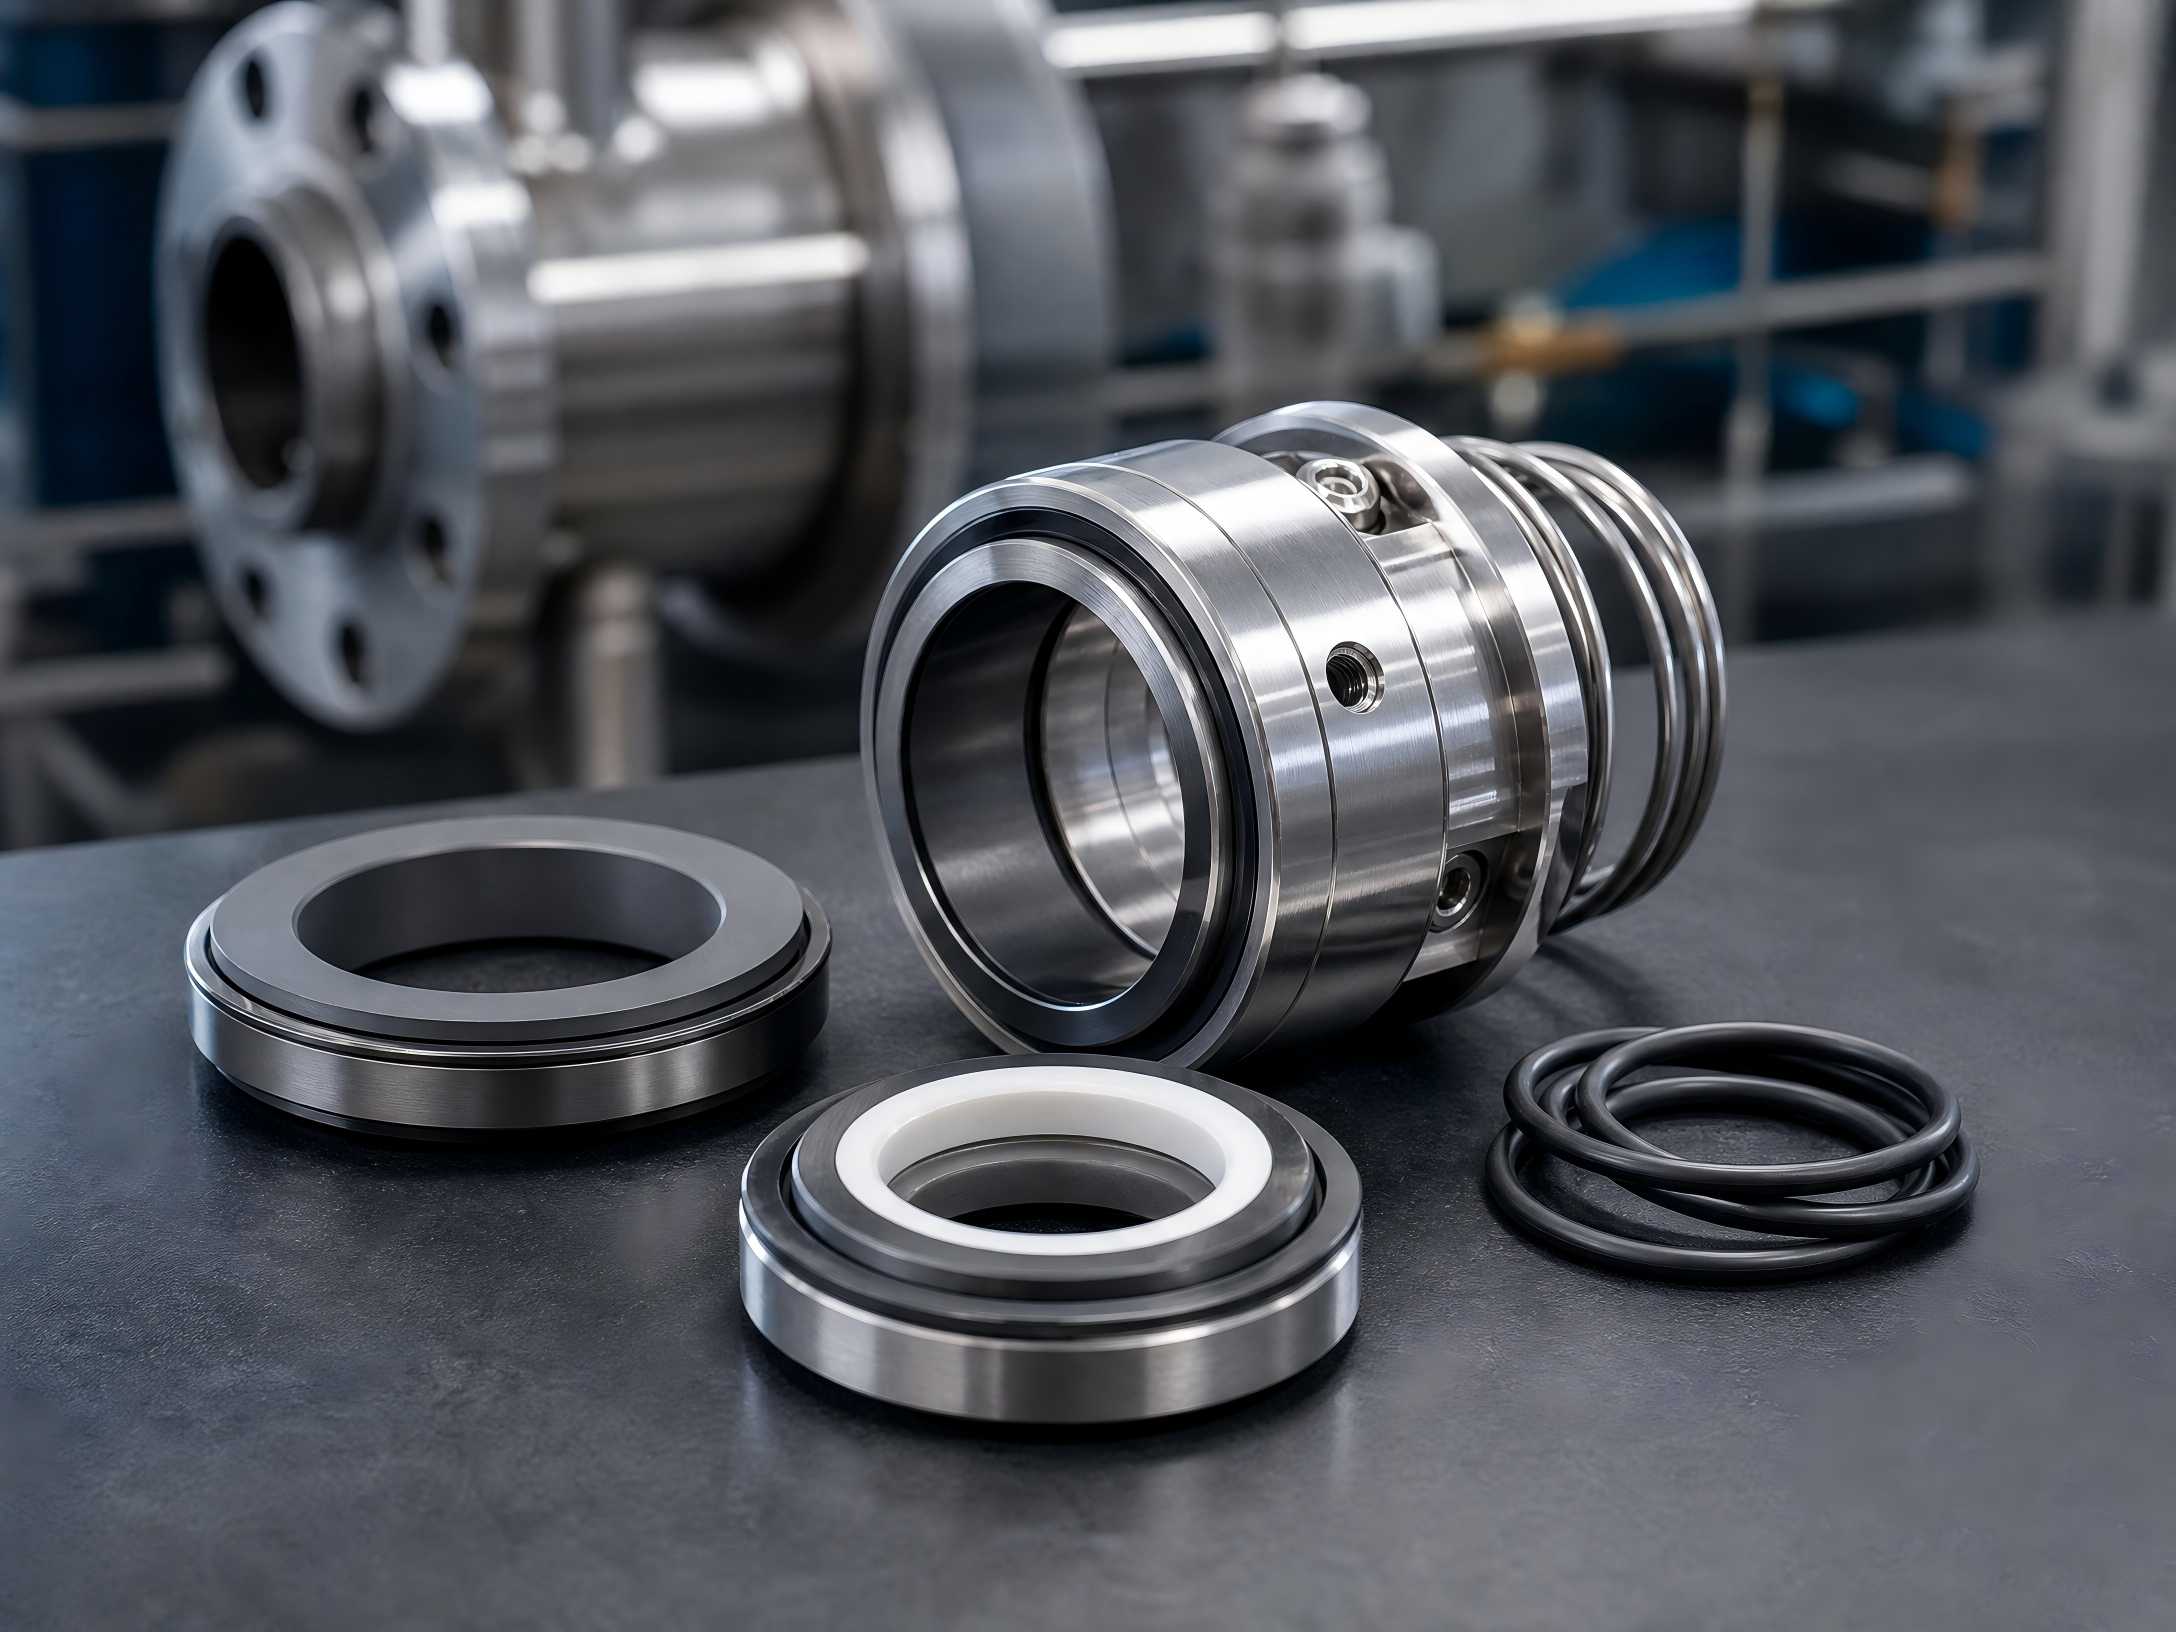
Mekaniska tätningar är kärntätningskomponenter för vätskehanteringsutrustning som t.excentrifugalpumpar, reaktionssyntesgrytor, turbokompressorer och dränkbara motorer, vilket säkerställer läckagefri och stabil drift av utrustningen. Ändå beror deras prestanda och livslängd inte bara på själva produkten utan också mycket på valmatchning, installationsprecision och drift-underhåll. Branschstatistik visar att över 80 % av tätningsläckage, för tidigt fel och frekventa bytesproblem beror på felaktigt val, icke-standardiserade installationer eller driftsfel. Genom att kombinera industristandarder med praktisk erfarenhet på fältet,Teffikobehandlar exakt typval och installationsprecisionskontroll för att uppnå mer tillförlitlig och effektiv drift av utrustningen.


I. Kärnbetydelsen av exakt val av mekanisk tätning


Som en precisionskärnkomponent i utrustningen bildar en mekanisk tätning en tät barriär via roterande stationära ringändytor, elastiska element och extra tätningsstrukturer för att blockera internt mediumläckage och förhindra externt damm och föroreningar från att tränga in i utrustningen. Korrekt val och tillämpning av mekaniska tätningar kan effektivt lösa problem med läckage av utrustning, minska oplanerade stillestånd, sänka drift-underhållskostnaderna avsevärt och undvika säkerhets- och miljörisker som uppstår från läckage av frätande, brandfarliga och explosiva medier.


Omvänt utlöser felval och felaktiga modeller direkt snabbt slitage av tätningsändytor, åldrande och sprickbildning av gummidelar och tätningsfel-inducerat läckage, vilket allvarligt försämrar driftsstabiliteten hos komplett industriell utrustning.


II. Klassificering och tillämpliga arbetsförhållanden för mekaniska tätningar

Diversifierade dedikerade mekaniska tätningstyper finns tillgängliga för olika arbetsförhållanden och medelstora egenskaper för att passa olika industriella scenarier. Deras tillämpningsområde måste klargöras innan urvalet:


  •  Mekaniska tätningar med hög/låg temperatur: Lämplig för arbetsförhållanden med stora temperaturskillnader i kalla och varma temperaturer, het olja med hög temperatur och lågtemperaturmedier för kryogena, som löser tätningsdeformation och åldrande orsakade fel under extrema temperaturer.
  •  Högtrycks-/korrosionsbeständiga mekaniska tätningar: Designade för kemiska syra-alkali- och högtrycksrörledningsscenarier med gynnsam tryckbärande och korrosionsskyddande prestanda.
  •  Partikelresistenta mekaniska tätningar: Speciellt utvecklade för media som innehåller avloppsvatten, slam, fasta partiklar och kristallina föroreningar, med slitstyrka och erosionsbeständighet.
  •  Lätt-kolvätespecifika mekaniska tätningar: Anpassade för lätt förångbara, lågviskösa lätta kolvätemedier för att förhindra torrslipningsfel i tätningen orsakad av medium förångning.


III. Kärnparametrar och grundläggande principer för val av mekanisk tätning


Korrekt val av mekanisk tätning hänger samman med matchande strukturer och material mot fem nyckelparametrar: tätningskammartryck, medeltemperatur, driftvarvtal, vätskeegenskaper och installationsutrymme. Standardvalsprinciper specificeras nedan.


1. Bestäm tätningsstrukturen genom tätningskammartrycket

Trycket utgör den centrala faktorn som styr tätningsstrukturen. Obalanserade mekaniska tätningar med enkla strukturer och kostnadseffektiv prestanda är tillämpliga för lågtrycks- och atmosfärstrycksförhållanden för att tillfredsställa allmänna tätningskrav. Balanserade mekaniska tätningar måste användas för förhållanden med medelhögt till högt tryck och arbetsförhållanden med drastiska tryckfluktuationer. De minskar effektivt det specifika trycket på ändytan, dämpar friktionsuppvärmning och undviker läckage till följd av högtrycksseparation av tätningsändytor. Ensidiga eller dubbeländade tätningsstrukturer kan väljas enligt tätningskrav; Dubbla tätningar är att föredra för högriskmedia för att uppnå dubbelskiktsskydd.

2. Bestäm tätningstypen genom att köra rotationshastigheten

Roterande och stationära tätningar är differentierade efter utrustningens linjära hastighet. För höghastighetsarbetsförhållanden är hydrodynamiska beröringsfria mekaniska tätningar prioriterade för att minimera friktionsförluster på ändytan, anpassa sig till höghastighetsdrift och undvika snabba tätningsskador från torrslipning i hög hastighet. Konventionella tätningar av kontakttyp räcker för utrustning med låg hastighet och stationärt tillstånd.

3. Matcha material och hjälpsystem mot medeltemperatur och egenskaper

Korrosivitet, nötningsförmåga och termiska egenskaper hos media dikterar direkt friktionsparmaterial och extra tätningsmaterial för O-ring; motsvarande skyddssystem ska också vara utrustade med:


  •  Rent-vatten och vanliga olja-vatten-medier: Kol-grafit-mot-keramiska friktionspar och NBR nitril-butadien-gummi för optimal allmän kostnads-prestanda.
  •  Syra-alkali-frätande media: Slitbeständigt korrosionsskyddande material av kiselkarbid eller volframkarbid i kombination med FKM-fluorgummi och PTFE-polytetrafluoreten.
  •  Partikelhaltiga uppslamningsmedier: Hård-mot-hård kisel-karbid-mot-kisel-karbid-parning för överlägsen slitstyrka och anti-repa prestanda på ändytor.
  •  Arbetsförhållanden vid hög temperatur: Byt ut vanliga O-ringar av gummi mot metallbälgtätningar eller högtemperaturbeständiga fluorgummitätningar, kompletterade med kyl- och värmeisoleringssystem.
  •  Brandfarliga explosiva och giftiga medier: Utrusta spolnings-, filtrerings- och barriärvätskesystem för att eliminera risker för mediumläckage.


4. Bestäm fjäder- och monteringskonfiguration efter installationsutrymme

Välj strukturer med enkelfjäder, flerfjäder eller vågfjäder flexibelt beroende på tätningskammarens effektiva installationsutrymme, och särskilj internt monterade och externt monterade tätningar. Flerfjädrande internt monterade tätningar passar standardkammare. Enfjädrande eller vågfjädrande tätningar är att föredra för kompakta, trånga utrymmen för att garantera överensstämmelse med installationen och elastisk kompensationsprestanda.


IV. Exakta urvalsscenarier för vanliga mekaniska tätningstyper


1. Ensidig mekanisk tätning

Tillämplig på rentvattenpumpar, cirkulationspumpar och allmänna industriella vattenpumpar under icke-korrosiva, partikelfria, normala temperaturer och atmosfäriskt tryck. Med enkla strukturer, bekvämt underhåll och låga kostnader är det det primära alternativet för allmänna arbetsförhållanden.

2. Dubbelsidig mekanisk tätning

Lämplig för kemiska pumpar, läkemedelspumpar och arbetsförhållanden som involverar brandfarliga-explosiva, giftiga och starkt korrosiva medier. Dubbellagers tätningsskydd möjliggör insprutning av spärrvätska för att uppnå nollläckage och leverera extremt hög säkerhet.

3. Mekanisk tätning av metallbälg

Fri från konventionella O-ringstrukturer, eliminerar den helt högtemperaturinducerad åldrande. Den anpassar sig till het olja vid hög temperatur, värmeledande oljepumpar och kraftigt vibrerande utrustning med överlägsen temperaturbeständighet, utmattningsbeständighet och förlängd livslängd.

4. Patron mekanisk tätning

Förmonterad som en integrerad enhet undviker den komplicerad driftsättning och undviker manuella installationsfel. Lämplig för de flesta arbetsförhållanden, den tjänar produktionsscenarier som kräver låga felfrekvenser och minimalt underhåll.


V. Installationsprecisionskrav för mekaniska tätningar


Även med korrekt matchat val kommer understandard utrustningsprecision fortfarande att orsaka tätningsfel. Kärnutrustningens precisionsparametrar måste verifieras före installation och överensstämma med industrispecifikationer före konstruktion:


  •  Radiell utloppstolerans för axel / axelhylsa för tätningsmontering: ≤0,04–0,06 mm
  •  Total rotor axiell flytning: ≤0,3 mm för att förhindra separering av tätningsänden och läckage orsakat av axiell förskjutning
  •  Utloppstolerans för tätningskammarens och tätningslockets positioneringsändytor i förhållande till axelaxeln: ≤0,04–0,06 mm för att säkerställa platt tätningspassning


Industrial Seal Assembly

VI. Standardiserade installationsprocedurer och nyckelpunkter för mekaniska tätningar


1. Verifiering före installation

Bekräfta först att tätningsmodell och specifikationer helt matchar utrustningens arbetsförhållanden; kontrollera att alla komponenter är fullständiga och intakta mot den allmänna monteringsritningen. För tätningar med spiralfjäderdrift, särskilj vänster och höger fjäderriktning enligt axelns rotationsriktning för att förhindra fel från omvänd montering.

2. Rengöring och förbehandling före installation

Rengör noggrant axelhylsor, tätningskamrar, glandlock och andra komponenter för att ta bort grader, rost och föroreningar och garantera rena främmande föremål fria delar. Inspektera ljudlagrets funktion. Applicera ett tunt lager smörjmedel på axelns monteringspositioner för vanliga arbetsförhållanden för att minska friktionen. För förhållanden där gummiringar är oförenliga med oljeprodukter kan tvålvatten användas för smörjning. Flytande monterade stationära ringar utan antirotationsstift ska installeras torrt utan olja.

3. Formell installation

Strikt kontrollera installationsmåtten i enlighet med produktmanualerna. Montera stationära ringar och packboxkåpor på axlarna först för att undvika stötskador på änden, installera sedan roterande ringenheter. Dra åt ställskruvarna för fjäderstolarna och drivsätena i förskjutna jämna passager. Utför axiella kompressionstester genom att manuellt trycka och dra kompensationsringarna innan du låser locket. Kvalificeringen bekräftas när automatisk återfjädring utan klämning inträffar vid frigöring. Dra slutligen åt alla bultar jämnt.


VII. Standardiserade drift- och startkrav för mekaniska tätningar


  •  Arbetstillståndsanpassat skydd: Utrusta kyl-, uppvärmnings-, filtrerings- och spärrvätskespolningsanordningar för transport av högtemperatur-, lågtemperatur-, partikelladdade, brandfarliga-explosiva och giftiga medier för att stabilisera tätningsmiljöer.
  •  Inspektion före start: Genomför manuella spärrtester för att kontrollera normalt vridmoment och frånvaro av onormalt friktionsljud. Verifiera korrekt kopplingsinriktning, lagersmörjning och installation av extra rörledningar.
  •  Standardstartprocedurer: Öppna medelventiler och kylvattenventiler först för att helt evakuera luften inuti tätningskamrarna och förhindra startläckage orsakat av ackumulerad luft under statiskt tryck. Starta utrustning efter bekräftelse.
  •  Driftstillståndsövervakning: Observera utrustningens status kontinuerligt efter uppstart. Felsök onormalt vridmoment, onormalt ljud, överhettning och läckage; stäng av för underhåll omedelbart vid feldetektering.


VIII. Vanliga missuppfattningar i urval, installation och tillämpning


  •  Blind strävan efter låga priser; godtycklig tillämpning av tätningar för allmänt bruk på hög temperatur, korrosiva och partikelbelastade arbetsförhållanden som leder till för tidigt fel.
  •  Användning av obalanserade tätningar för högtrycksarbetsförhållanden, vilket resulterar i tryckinducerad separation på ändytan och ihållande läckage.
  •  Försummelse av utrustningsprecisionsavvikelser; för mycket axelavbrott och axiell flottör som utlöser tätningsslitage.
  •  Omvänt monterad fjäderrotationsriktning, ojämn installationsspänning eller saknade komponenter som orsakar tätningstopp och fel.
  •  Underlåtenhet att ventilera luft före start och frånvaro av stödjande skyddssystem som leder till torrslipning, överhettning och läckage.


IX. Snabbchecklista för val och installation av mekaniska tätningar


  •  Bekräfta mediets egenskaper (temperatur, tryck, korrosivitet, partikelinnehåll)
  •  Matcha motsvarande tätningsstrukturer (balanserad / obalanserad, enkelände / dubbelände)
  •  Välj kompatibla friktionspar- och hjälptätningsmaterial
  •  Bestäm fjäder- och monteringskonfiguration enligt installationsutrymmet
  •  Verifiera parametrar för utrustningens precision som axelavbrott och axiell flottör
  •  Kontrollera tätningsmodellen, fjäderns rotationsriktning och komponentens fullständighet
  •  Utrusta motsvarande kyl-, spol- och filtreringsskyddssystem
  •  Implementera installation och driftsättning strikt enligt standardprocedurer


Sammanfattning


Att välja rätt mekanisk tätning utgör ett systematiskt åtagande av parametermatchning, materialkompatibilitet, exakt installation och standardiserad drift. Om du behöver anpassad upphandling, teknisk dokumentation, prover, offerter eller bulkorderförslag, kontakta gärnaTEFFIKOteam. Vi kommer att rekommendera lämpliga produktlösningar för mekanisk tätning skräddarsydda för dina faktiska arbetsförhållanden för att stödja effektiv och stabil produktion.


Relaterade nyheter
Lämna ett meddelande till mig
  • BACK TO ATHENA GROUP
  • X
    Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
    AvvisaAcceptera