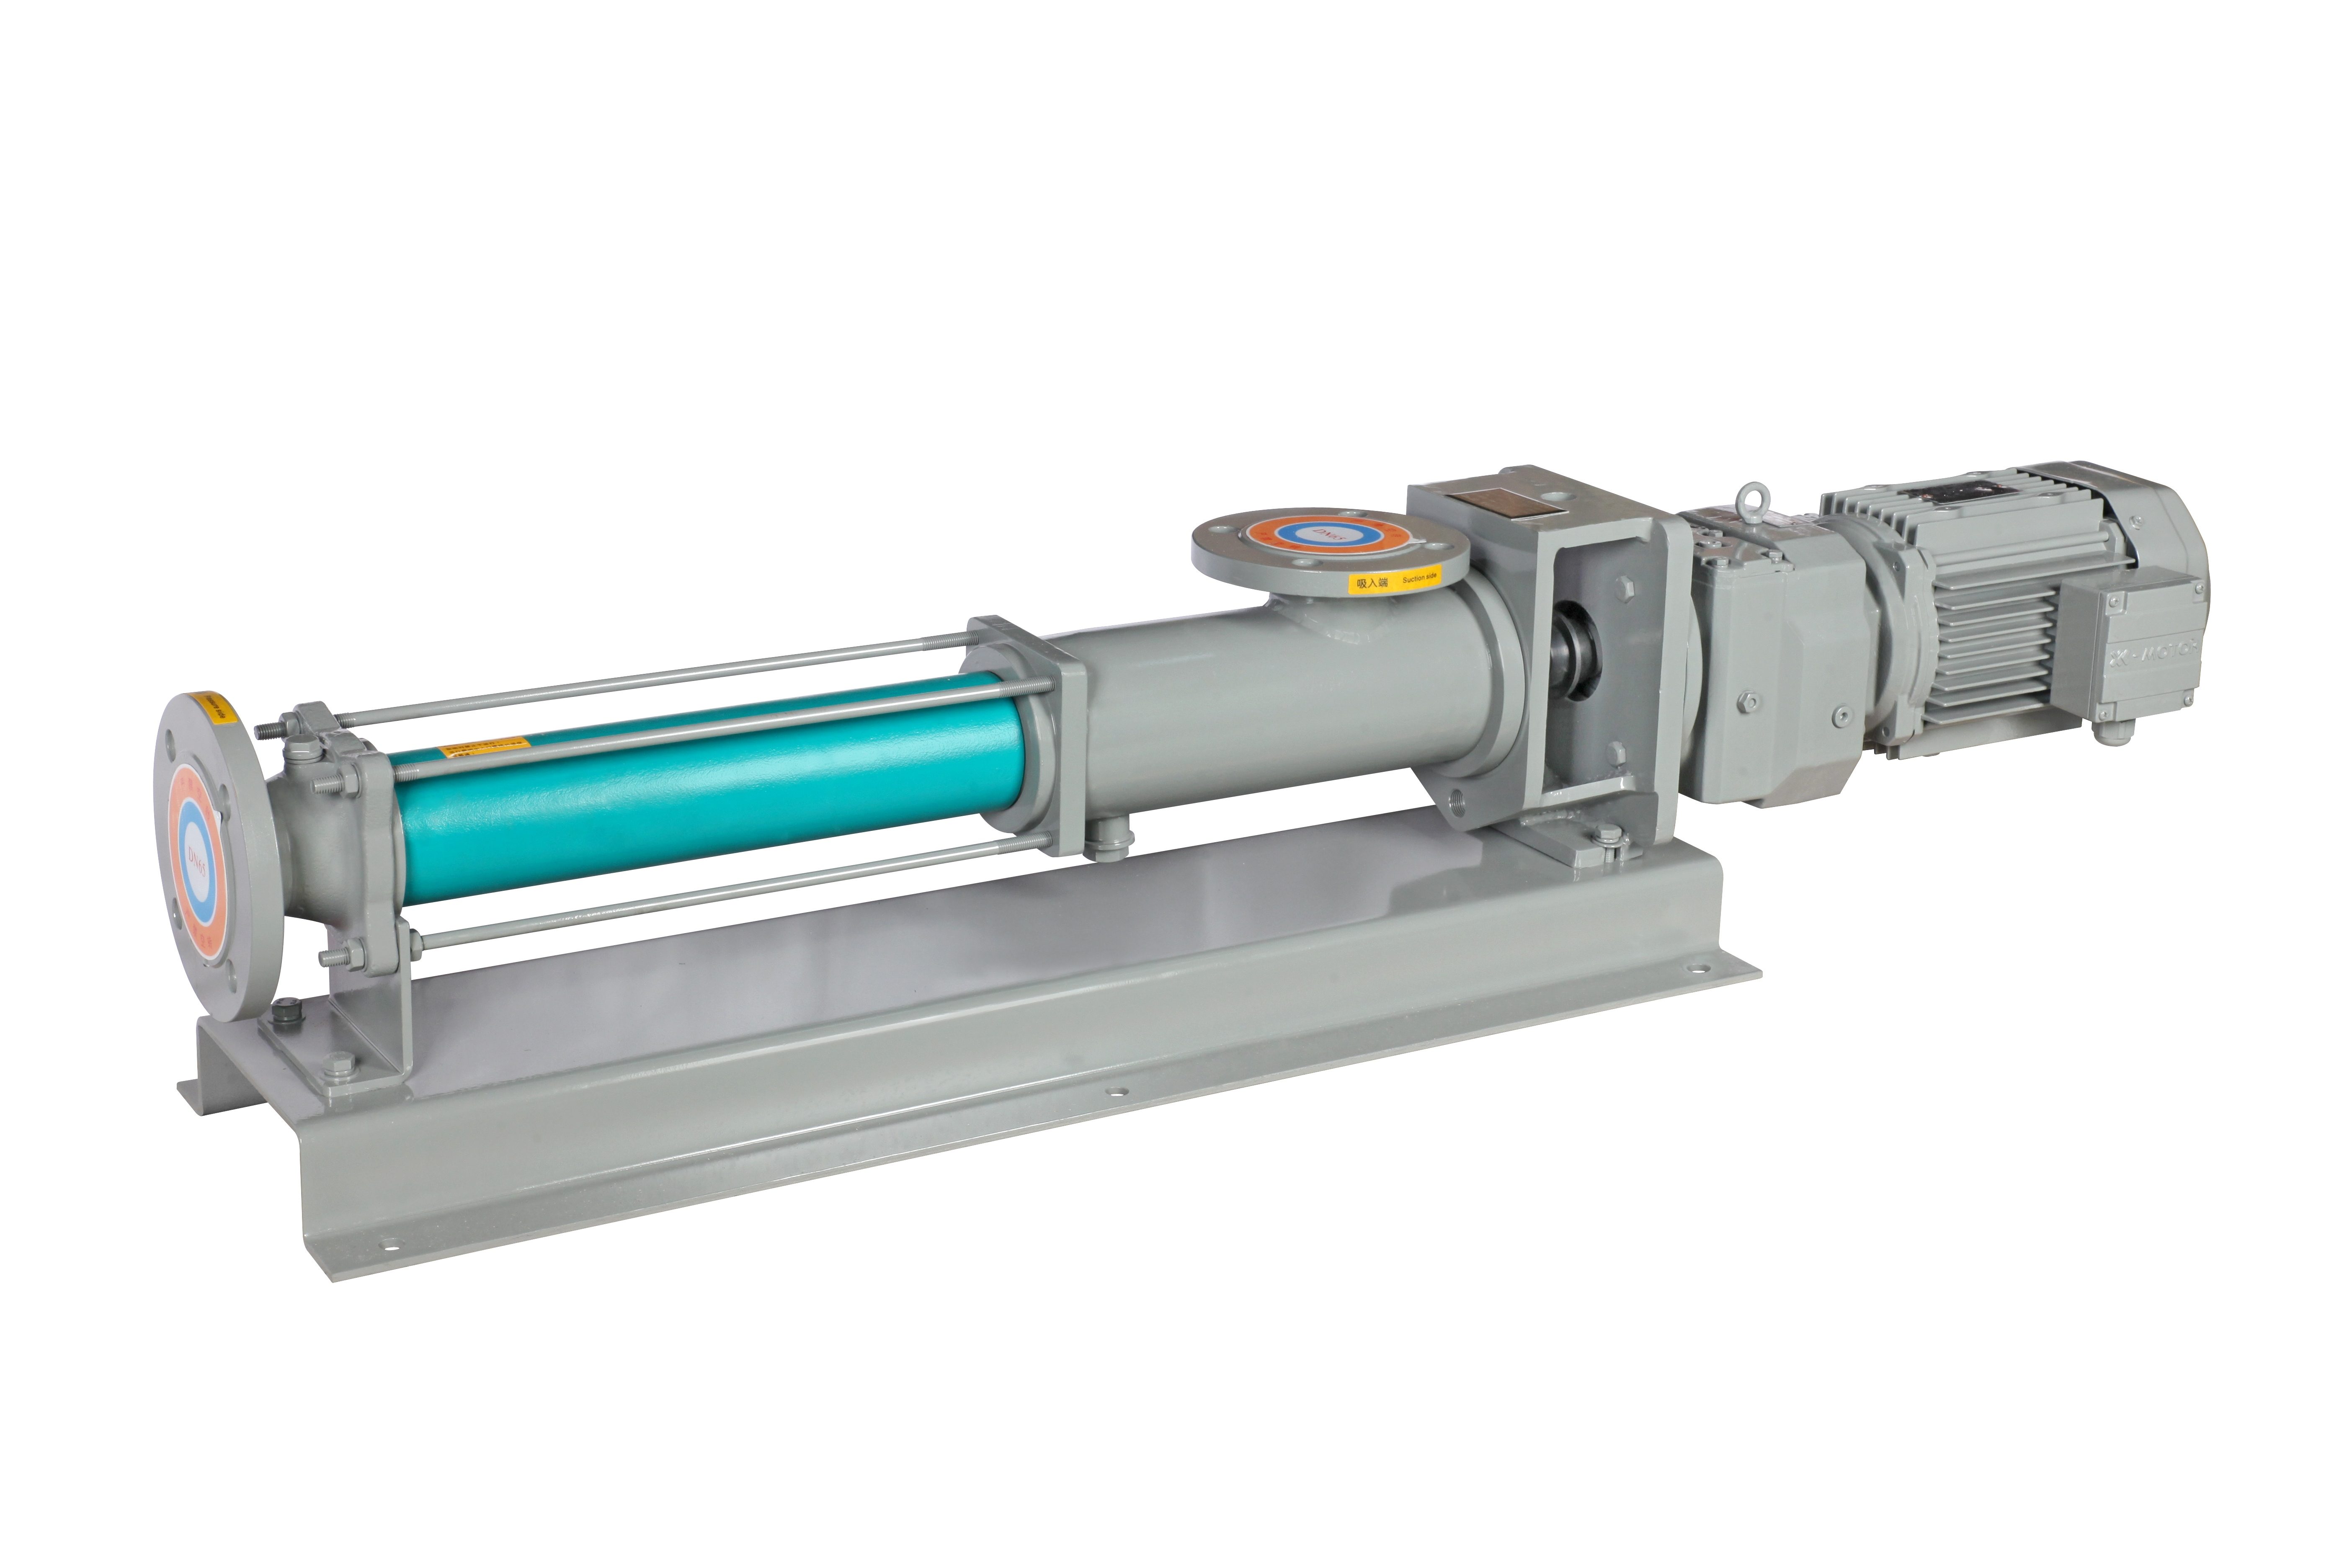
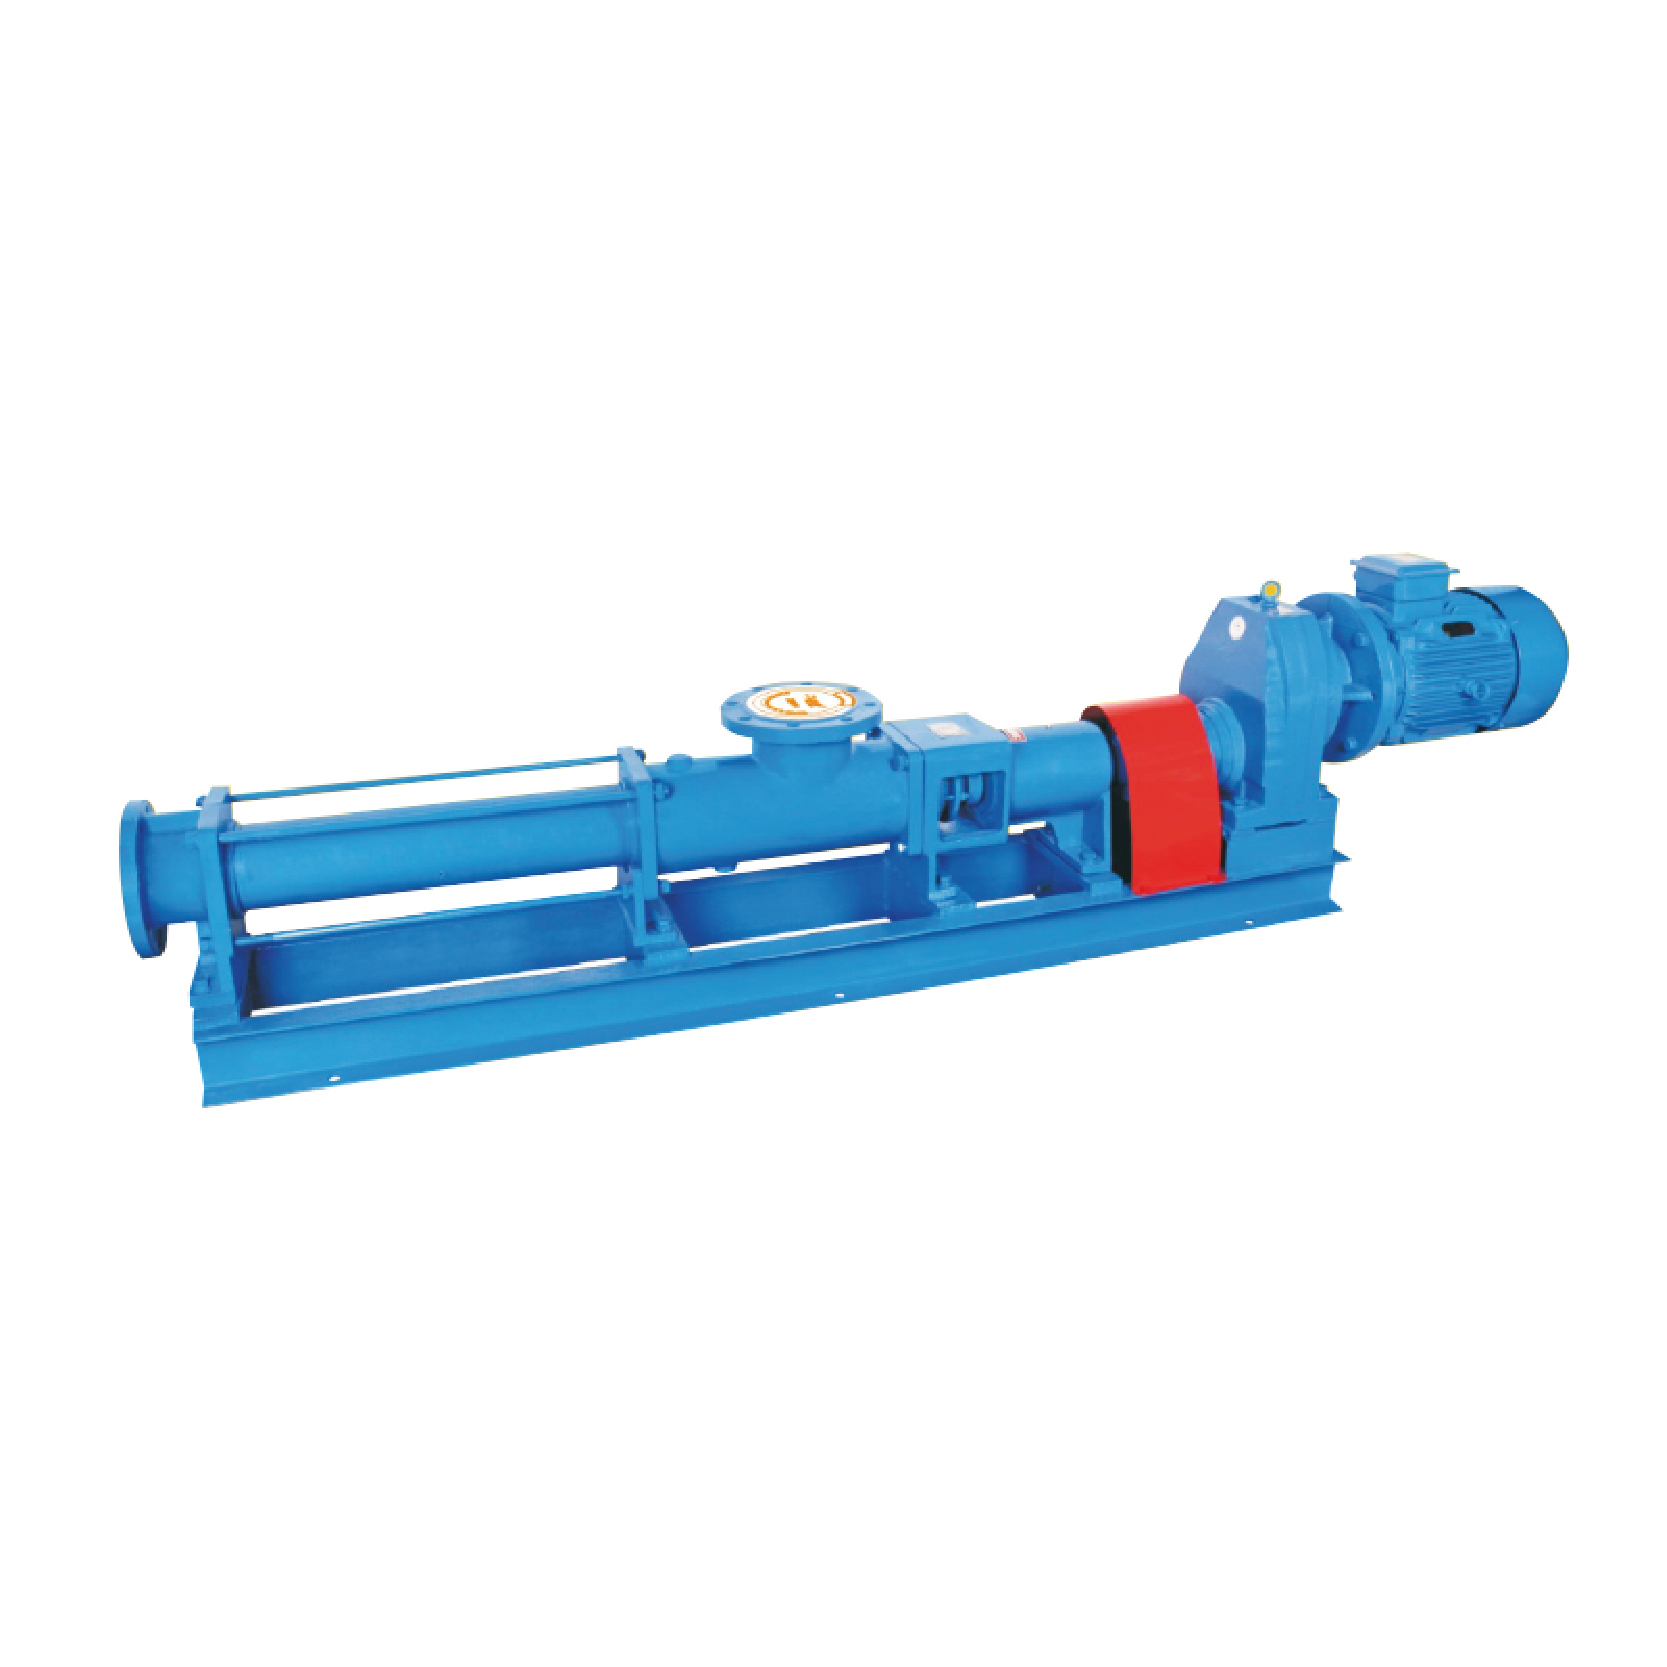
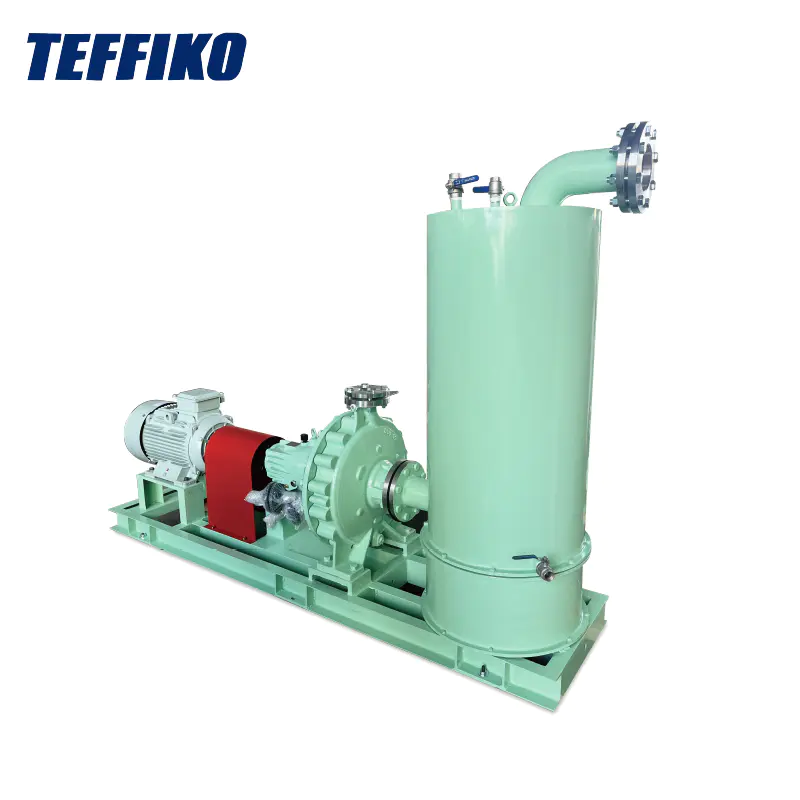
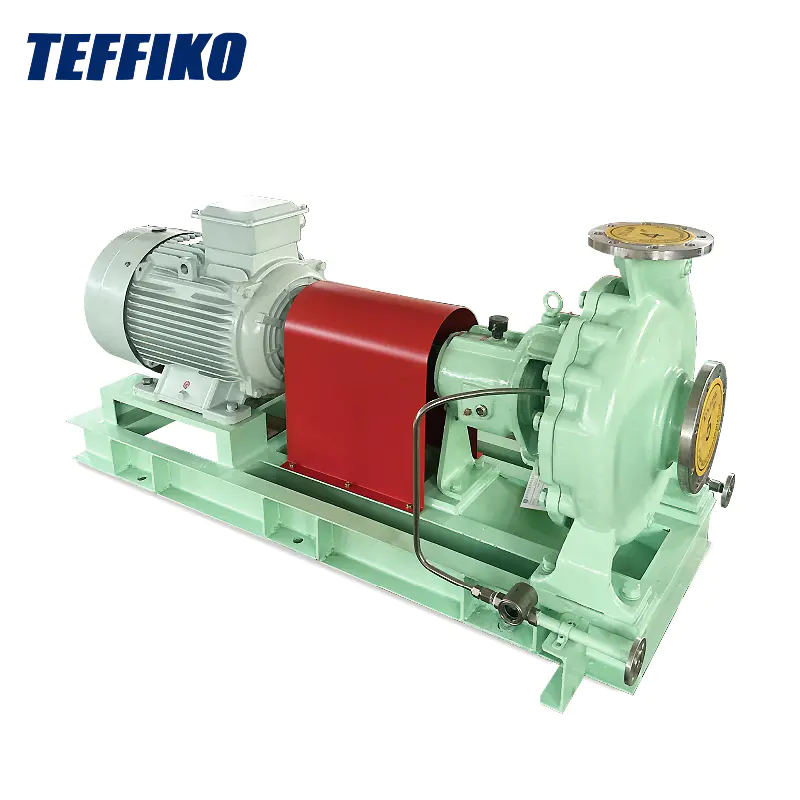
Som kärnan för utrustningens noggrannhet bestämmer verktygsmaskiners smörjprestanda direkt bearbetningskvaliteten och utrustningens livslängd. Teffiko ägnar sig åt forskning och utveckling av skruvpumpar för smörjning av verktygsmaskiner och levererar stabila, lågpulserande och exakt kvantifierade smörjlösningar för att ta itu med branschövergripande smärtpunkter som krypning, fastsättning och försämring av noggrannheten som orsakas av långvariga fram- och återgående rörelser av styrbanor. Detta dokument analyserar utförligt standardkrav, tekniska svårigheter med skruvpumpar som används för smörjning av styrbanor för verktygsmaskiner och sorterar ut differentierade smörjspecifikationer för olika verktygsmaskiner för att stödja driftunderhåll av utrustning på plats och teknisk optimering.
Verktygsmaskiner har många smörjpunkter, komplexa strukturer och rikligt med transmissionskomponenter; den mesta utrustningen stöder synkronsmörjning med flera punkter, vilket ställer stränga standarder för skruvpumpars oljeförsörjningssystem, val av smörjmedel och systemtätning. Specifika krav är följande:
1. Använd automatisk påtvingad cirkulationssmörjning för att säkerställa stabil oljetillförsel för flera punkter
Moderna verktygsmaskiner har ett stort antal smörjpunkter med komplex fördelning. Manuell smörjning kan inte garantera aktualitet och enhetlighet när flera enheter arbetar samtidigt. Därför använder verktygsmaskiner vanligtvis automatisk smörjning med tvångscirkulation med skruvpumpar. Styrs av PLC för tidsinställd start-stopp och kvantitativ oljeleverans, detta läge minskar arbetskostnaderna och håller friktionspar av styrbanor, lager och transmissionskomponenter under effektiv smörjning konstant, vilket eliminerar torrslitage till följd av oljebrist.
2. Anpassa till delade hydraulsmörjsystem samtidigt som systemets stabilitet säkerställs
Många verktygsmaskiner använder integrerade oljekretsar för både hydraul- och smörjsystem för kompakt struktur och bekvämt driftunderhåll. Följaktligen ska skruvpumpens oljetillförselparametrar och smörjmedelsegenskaper uppfylla dubbel anpassning: stabilisera trycket och säkerställa responsiv aktivering av hydraulsystemet, samtidigt som smörjkraven från friktionspar som styrbanor och lager tillgodoses. Prioritet ska ges till smörjmedel med högt viskositetsindex, utmärkta antislitage- och antioxidationsegenskaper för att sänka systemets driftskostnader och förlänga oljebytesintervallen.
3. Matcha smörjlägen och flytbarhetskrav för olika verktygsmaskiner
För huvudlager och tunga styrbanor för stora fristående verktygsmaskiner, används ofta hjälpsmörjningsmetoder såsom droppmatning och vekesmörjning tillsammans med centraliserad oljeförsörjning från skruvpumpar. Sådana driftsförhållanden kräver hög smörjmedelsfluiditet: oljan ska flöda smidigt in i styrbanans friktionspar utan stagnation eller otillräcklig oljetillförsel. Under tiden ska skruvpumpar leverera stabiliserad effekt med lågt flöde för att passa oljetillförselrytmen för smörjning av gravitationstyp.
4. Minska transmissionens friktionsförlust och minska utrustningens strömförbrukning
Slipmaskiner och sammansatta verktygsmaskiner innehåller invecklade kugghjulsdrifter, glidlager och rullager, vars totala friktionseffektförlust kan nå 30 %–40 %. Smörjsystem för skruvpumpar ska paras med smörjmedel med lämplig viskositet och överlägsen smörjförmåga för att minimera friktionsmotståndet hos transmissionsdelar, minska värdelös effektförlust, förbättra utrustningens driftseffektivitet och uppnå energibesparing.
5. Anpassa till stötbelastade och gränssmörjningsförhållanden för grovskärande verktygsmaskiner
Svarvar och andra grovskärande verktygsmaskiner arbetar intermittent och utsätts ofta för stötbelastningar under bearbetning; deras styrvägsfriktionspar fungerar oftast under gränssmörjningsförhållanden. För sådana scenarier ska skruvpumpar reagera snabbt med noll start-stoppfördröjning. Samtidigt ska smörjmedel med motstånd mot extremt tryck, stötdämpande prestanda och robust oljefilmsseghet appliceras för att förhindra stötbelastningar från att spricka oljefilmer och undvika direkt metallisk friktion och slitage på styrbanor.
6. Strikt kontrollera temperaturökningen på precisionsverktygsmaskiner för att garantera riktmärken för högprecisionsbearbetning
Precisionsverktygsmaskiner ställer extremt stränga gränser för smörjningsinducerad temperaturökning: temperaturhöjning av smörjmedel under normal drift får inte överstiga 2‑5℃ över omgivningstemperaturen. För hög temperatur utlöser termisk deformation av styrbanor och noggrannhetsdrift. Därför ska smörjsystem för skruvpumpar genomgå exakt beräkning och design med hänsyn till oljetankens kapacitet, smörjmedlets viskositet och oljetillförselns cirkulationsfrekvens. Stabil cirkulerande värmeavledning ska bibehålla oljetemperaturen och förhindra noggrannhetsavvikelser orsakade av alltför kraftig temperaturhöjning.
7. Förbättra systemets tätning för att undvika föroreningar i oljekretsar
Dålig tätning av verktygsmaskiners smörjning och hydrauliska system tillåter metallspån och slipdamm som genereras under bearbetning att invadera oljekretsar. Dessa föroreningar täpper till skruvpumpar, fördelare och oljespår i styrbanorna, påskyndar komponentslitage och påskyndar oxidativ försämring av smörjmedel. Följaktligen måste skruvpumpssmörjsystem vara försedda med filterenheter tillsammans med ett fullkretsskydd för att blockera fasta föroreningar vid källan.
8. Smörjmedel ska ha anti-emulgerande, rostsäkra och anti-korrosionsegenskaper
För skärande och slipande verktygsmaskiner tränger kylmedier som emulgerad vätska och vattenlösning av natriumtripolyfosfat lätt in i smörjsystem, vilket leder till emulgering av smörjmedel och prestandafel. Vid val av smörjmedel och anpassning av skruvpumpsystem måste speciella styrvägsoljor med enastående anti-emulgering, rostbeständig och korrosionsskyddande prestanda prioriteras för att undvika rost och smörjningsfel på grund av oljeemulgering.
9. Lös målinriktat genomkrypning av styrbanor och förbättra rörelsejämnheten
Verktygsmaskiner representerar en stor smörjutmaning för komplett utrustning. Deras fram- och återgående rörelseegenskaper med variabel hastighet och variabel belastning orsakar lätt krypning och stopp, vilket direkt undergräver bearbetningsnoggrannheten. Förutom stabil och enhetlig oljetillförsel med skruvpumpar krävs speciella styrvägsoljor med matchad viskositet och överlägsen anti-krypningsprestanda för att bilda kontinuerliga och enhetliga skyddande oljefilmer och grundligt eliminera krypning i låg hastighet.
För att fullt ut utnyttja skruvpumparnas styrkor i form av tryckstabilisering, kvantitativ leverans och låg pulsering och mildra olika smörjrelaterade risker med verktygsmaskiner, ska följande nyckelpunkter betonas under praktisk installation, idrifttagning och driftunderhåll:
1. Matcha flödeshastighet och tryck exakt för att kompensera tryckfallet i rörledningen
Långfärdiga verktygsmaskiner har långa oljerörledningar med många böjar, vilket ger betydande tryckförluster längs flödesbanorna. Vid val av skruvpumpar ska endast nominella parametrar inte tas som referens. Tryckfallet i rörledningen ska beräknas i förväg med tillräckliga flödeshastigheter och tryckmarginaler reserverade, så att smörjmedlet kan nå de längsta ändarna av styrbanorna och eliminera överdriven oljetillförsel i närändarna och otillräcklig tillförsel i bortre ändar.
2. Anordna smörjpunkter och oljekretsstrukturer vetenskapligt
Oljeutloppspunkter ska vara exakt placerade på glidytor med hög belastning av styrbanor, glidkontaktytor och belastade laxstjärtsspårzoner för att säkerställa prioriterad oljetillförsel för kritiska friktionslägen. Oljekretskonstruktionen ska förenklas så mycket som möjligt med färre böjar och döda hörn, vilket säkerställer enhetlig oljeleverans över hela kretsen och bildar intakta, kontinuerliga och spaltfria oljefilmer på styrbanor.
3. Standardisera pumpinstallationen för att undvika kavitation och sugsvält
Skruvpumpar ska monteras nära oljetankar för att förkorta sugledningar. Sugledningar ska vara korta, raka och tjocka med minimala ventiler och böjar för att minska sugmotståndet, vilket förhindrar att pumpen suger svält, kavitation och fluktuationer i oljetillförseln för stabiliserad oljeleverans på lång sikt.
4. Övervaka oljetemperaturen och oljetrycket dynamiskt för att anpassa sig till ändrade driftsförhållanden
Oljetemperaturen påverkar direkt smörjmedlets viskositet och oljefilmstyrkan. Under drift-underhåll ska oljetemperaturen och pumpens arbetstryck övervakas i realtid. Smörjintervall och oljetillförseltid ska finjusteras i enlighet med säsongsbetonade temperaturskillnader och bearbetningslastvariationer för att tillfredsställa smörjkraven under olika arbetsförhållanden.
Med tanke på komplexa driftsförhållanden för verktygsmaskiner kvarstår flera vanliga branschomfattande svårigheter i praktisk skruvpumpbaserad styrvägssmörjning. Dessa är viktiga bidragsgivare till slitage på styrbanor och försämring av noggrannhet:
1. Svårigheter att uppnå enhetlig oljefilmtjocklek över långa styrbanor
Tryckavfall är inneboende i långväga oljekretsar, vilket resulterar i tjocka oljefilmer nära pumpänden och tunna filmer vid avlägsna styrningssektioner med ojämn smörjning. Långvarig drift ger upphov till oljespill i de närmaste ändarna och torrt nötande slitage i bortre ändar, vilket förskjuter styrbanans parallellitet och sänker maskinverktygens positioneringsnoggrannhet. Idrifttagning och åtgärdande av rotorsaker visar sig vara utmanande.
2. Gaslås inducerad av intermittent start-stopp utlöser omedelbart torrslitage
Efter intermittent avstängning av verktygsmaskinen rinner smörjmedel tillbaka från rörledningar och luft invaderar oljekretsar. Efterföljande start av skruvpump medför gaslås och oljetillförselfördröjning, vilket orsakar tillfällig oljefri smörjning av styrbanor. Kumulativa effekter ger mikrorepor och skåror på styrytor och försämrar styrbanans planhet.
3. Vibrationer i verktygsmaskiner undergräver stabiliteten i oljetillförseln
Ihållande vibrationer från skäroperationer försämrar rotorns ingreppsprecision hos skruvpumpar och lossar rörledningsskarvarna, vilket leder till mindre fluktuationer i flödeshastighet och tryck, försämrad oljefilmstabilitet och förvärrat oregelbundet slitage på styrbanorna.
4. Otillräcklig smörjanpassningsförmåga vid säsongsbetonade temperaturvariationer
I verkstäder med icke-konstant temperatur blir smörjmedel trögflytande på vintern, vilket ökar pumpbelastningen och försenar oljeleveransen; på sommaren blir smörjmedlen tunna med minskad oljefilms belastningskapacitet, och oljefilmen kan brista under tung bearbetning. Skruvpumpsystem med fasta parametrar kan inte självanpassa sig till säsongsbetonade viskositetsförskjutningar.
5. Dold pumpslitage orsakar indirekt förlust av styrbanans noggrannhet
Långtidsdrift sliter gradvis på skruvpumpsrotorer och bussningar, vilket genererar internt läckage såväl som försämrat tryck och flöde. Sådana fel är mycket dolda och upptäcks knappast av drift- och underhållspersonal. Konsekvenser inkluderar otillräcklig smörjning av styrbanor, accelererat slitage och bearbetade arbetsstycken som inte är toleranta.
Med inriktning på ovannämnda nyckelsvårigheter och med tanke på differentierade driftsförhållanden för verktygsmaskiner för grovskärning och precisionsbearbetning, sammanfattas implementerbara optimeringsåtgärder enligt nedan:
Smörjning av verktygsstyrbanor möter smärtpunkter, inklusive lastfluktuationer, tendens till krypning, risker för smörjmedelsemulgering-kontamination och utmanande temperaturhöjningskontroll. Med tryckstabilisering, låg pulsering och exakt kvantitativ leverans, passar skruvpumpar centraliserad smörjning av verktygsmaskiner och hanterar utmaningar som ojämn oljetillförsel över långa styrbanor, gaslås och vibrationsinducerat slitage. Teffiko levererar skräddarsydda skruvpumpssmörjningslösningar. För konsultation, besök [www.teffiko.com]eller mejla:sales@teffiko.com.
-